

پروفیل های اکستروژن آلومینیوم: راهنمای فرآیند، آلیاژها و طراحی
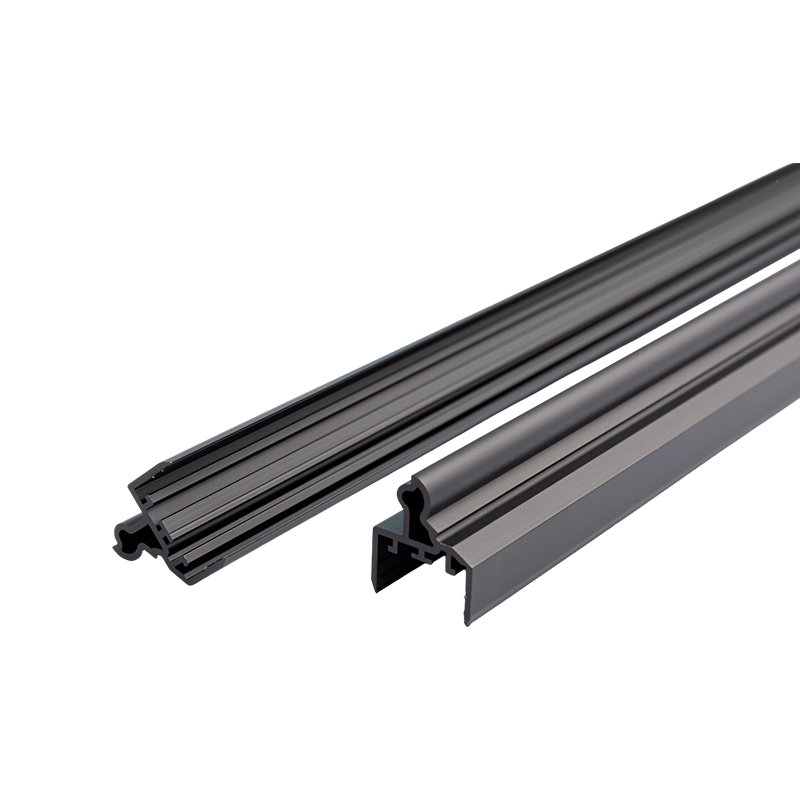
پروفیل های اکستروژن آلومینیومی اجزای نزدیک به شبکه هستند که با فشار دادن یک شمش آلومینیومی گرم شده از طریق قالب فولادی سفارشی، ترکیبی از آزادی طراحی مقطع تقریبا نامحدود، نسبت استحکام به وزن در حدود یک سوم فولاد، و هزینه ابزارآلات معمولاً کمتر از 3000 دلار تشکیل میشوند. این ترکیب با تولید جهانی بیش از 27 میلیون تن در سال، اکستروژن را به اقتصادی ترین مسیر برای قطعات فلزی خطی با حجم بالا تبدیل می کند.
از قاب پنجره ها و سینک های حرارتی گرفته تا سینی های باتری EV، پروفیل های اکسترود شده تقریباً هر صنعتی را لمس می کنند. این راهنما پنج عامل تعیین کننده هزینه و کیفیت یک پروفیل را بررسی می کند: فرآیند تولید، انتخاب آلیاژ، قوانین طراحی، استانداردهای تحمل و پرداخت های سطح.
فرآیند اکستروژن آلومینیوم چگونه کار می کند
بیش از 90 درصد پروفیلهای آلومینیومی با اکستروژن مستقیم تولید میشوند، جایی که یک قوچ شمش را در همان جهتی که فلز در قالب جریان مییابد، فشار میدهد. یک خط تولید کامل از این ترتیب پیروی می کند:
- گرمایش بیلت — بیلت های سری 6063 بریده و گرم می شوند 420-480 درجه سانتیگراد ، آنقدر نرم است که جریان داشته باشد اما هرگز ذوب نمی شود.
- آماده سازی قالب – قالب فولادی ابزار H13 برای جلوگیری از شوک حرارتی و اطمینان از جریان یکنواخت فلز در حدود 450 تا 500 درجه سانتیگراد از قبل گرم می شود.
- اکستروژن - یک قوچ هیدرولیک اعمال می شود 1500-15000 تن نیرو ، فشار دادن فلز از طریق دهانه قالب با سرعت 3 تا 180 متر در دقیقه بسته به آلیاژ و هندسه.
- Quenching - خنک کننده هوا یا آب کنترل شده در قفل های خروجی در ساختار متالورژیکی. 6061 برای رسیدن به خواص T6 نیاز به خاموش کردن آب دارد.
- کشش - پروفیل ها کشیده می شوند 1-3٪ آنها را صاف کرده و استرس داخلی را از بین ببرید.
- برش و پیری - پروفیل ها به طول بریده می شوند و به طور مصنوعی پیر می شوند: مزاج T5 در دمای تقریباً 180 درجه سانتیگراد به مدت 4 تا 6 ساعت پخته می شود، در حالی که T6 یک محلول در حدود 530 درجه سانتیگراد قبل از پیری اضافه می کند.
انتخاب آلیاژ مناسب: 6063 در مقابل 6061 در مقابل 6005A
6063 تقریبا 80 درصد از پروفیل های معماری را تشکیل می دهد به لطف کیفیت سطح عالی و قابلیت اکسترودپذیری آن، در حالی که 6061 پیش فرض برای قطعات ساختاری است که به استحکام بالاتری نیاز دارند. رایج ترین آلیاژهای اکستروژن به شرح زیر مقایسه می شوند:
| آلیاژ و مزاج | مقاومت کششی (MPa) | قدرت تسلیم (MPa) | ازدیاد طول (%) | برنامه های کاربردی معمولی |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | قاب پنجره، تریم، هیت سینک LED |
| 6063-T6 | 205 | 170 | 10 | پروفیل های تزئینی، لوله های مبلمان |
| 6061-T6 | 310 | 276 | 8 | قاب های ساختاری، خودرو، دریایی |
| 6005A-T6 | 260 | 215 | 9 | بدنه کامیون، نردبان، وسایل نقلیه ریلی |
| 6082-T6 | 310 | 260 | 8 | پل، جرثقیل، کار سازه اروپایی |
دو عامل اضافی اغلب انتخاب را تعیین می کنند: هدایت حرارتی و سقف مقاومت. 6063 گرما را در حدود 200 W/m·K در مقابل حدود 167 W/m·K برای 6061 هدایت می کند. به همین دلیل است که هیت سینک های LED و CPU تقریباً همیشه 6063 هستند. وقتی بارها از توان تحمل 6061 فراتر می رود، 7075 (کشش 572 مگاپاسکال) وجود دارد اما به ندرت اکسترود می شود - شکل گیری آن دشوار است و 2 تا 3× بیشتر هزینه دارد، بنابراین اکثر طراحان به جای تعویض آلیاژ، بخش را ضخیم می کنند.

قوانین طراحی که هزینه و کیفیت را کنترل می کند
قالب اکستروژن مانند یک ابزار الاستیک عمل می کند: هر ویژگی هندسی نمایه شما نحوه جریان فلز و مدت زمان ماندگاری قالب را تغییر می دهد. چهار قانون بیشتر تفاوت هزینه بین یک پروفایل ارزان و یک پروفایل گران را ایجاد می کند.
ضخامت دیوار
حداقل دیوار عملی است حدود 1.0 میلی متر برای 6063 و حدود 1.5 میلی متر برای 6061، اما دیوارهای زیر 1.2 میلی متر نرخ ضایعات و خطر انحراف قالب را افزایش می دهند. از آنجایی که مواد خام معمولاً 60 تا 75 درصد هزینه قطعه را تشکیل می دهند، حذف 0.5 میلی متر از یک دیوار غیر بحرانی اغلب موثرترین مرحله کاهش هزینه است.
محدود کردن دایره و اندازه مطبوعات
هر نمایه باید داخل دایره محدود قالب قرار بگیرد، و قطر دایره تعیین میکند که سفارش شما در کدام پرس - و در نتیجه کدام ردیف قیمت - اجرا میشود:
| قطر بیلت | نیروی مطبوعاتی معمولی | حداکثر دایره محدود کننده |
|---|---|---|
| 6 اینچ (152 میلی متر) | 1500-1800 تن | ~ 125 میلی متر |
| 7 اینچ (178 میلی متر) | 2000-2500 تن | ~ 165 میلی متر |
| 9 اینچ (229 میلی متر) | 3000-3500 تن | ~ 230 میلی متر |
| 12 اینچ (305 میلی متر) | 5000 تن به بالا | ~ 320 میلی متر |
نگه داشتن دایره زیر تقریباً 165 میلی متر، پروفیل را روی یک پرس معمولی 7 اینچی نگه می دارد و از هزینه اضافی اعمال شده توسط پرس های بزرگتر جلوگیری می کند.
تعادل هندسی و ویژگیهای دوستدار مرگ
- سطح مقطع را تا حد امکان متقارن نگه دارید - پروفیل های نامتقارن در خروجی قالب خم می شوند و می پیچند و کار صاف کردن و ضایعات را اضافه می کنند.
- عمق شکاف را به حدود 3× عرض شکاف محدود کنید. "زبان" های عمیق تر و نازک تر تحت فشار منحرف می شوند و باعث تغییر ابعاد می شوند.
- برای کاهش تمرکز تنش، بهبود جریان فلز و افزایش عمر قالب، شعاع گوشهای حداقل 0.5 میلیمتر اضافه کنید.
- بخشهای توخالی به قالبهای سوراخی نیاز دارند و همیشه درزهای جوشی ایجاد میکنند - درزها را دور از سطوح پرتنش یا قابل مشاهده قرار دهید.
تحمل ها و استانداردهای بعدی
کلاس تحمل یکی از مواردی است که اغلب بیش از حد مشخص شده است - و بیش از حد پرداخت می شود - در یک نقاشی. تلورانس های استاندارد اکثر کارهای سازه ای و معماری را پوشش می دهند. کلاس های دقت باید برای جفت شدن قطعات و مجموعه های مکانیکی در نظر گرفته شود.
| استاندارد | منطقه | تحمل معمولی (کم نور ≤ 30 میلی متر) | استفاده معمولی |
|---|---|---|---|
| EN 12020-2 | اروپا | ± 0.10 میلی متر | مجموعه های دقیق، قطعات کشویی و جفت گیری |
| EN 755-9 | اروپا | ± 0.20 میلی متر | پروفیل های کلی سازه ای و معماری |
| ASTM B221 | آمریکای شمالی | ± 0.15-0.25 میلی متر | کارهای سازه ای، معماری و دریایی |
| GB/T 5237 | چین | ± 0.15 میلی متر (درجه بالا) | صادرات پروفایل های معماری |
فراتر از ابعاد مقطع، مشخص کنید صافی (معمولاً 1-2 میلی متر در متر) ، پیچ و تاب و مسطح بودن برای پروفیل های بلند یا گسترده، زیرا این تحمل های فرم به طور جداگانه در EN 755-9 و EN 12020-2 کنترل می شوند.

پایان های سطحی و معاوضه های آنها
پایان آسیاب رایگان و برای قطعات ساختاری پنهان کافی است، اما بیشتر پروفیل ها یک پوشش کاربردی یا تزئینی دریافت می کنند. این انتخاب عمدتاً بر مقاومت در برابر خوردگی، گزینه های رنگ و هزینه تأثیر می گذارد:
- آندایز کردن - یک لایه اکسید 5-25 میکرومتر با سختی سطح 300-500 HV رشد می کند. استاندارد برای هیت سینک، تریم و قطعات دریایی است و ظاهر فلزی را حفظ می کند.
- پوشش پودری - یک فیلم پلیمری 60-120 میکرومتری در 200 رنگ RAL اعمال می کند. پیش فرض معماری، با سیستم های Qualicoat کلاس 2 برای 10 سال در فضای باز رتبه بندی شده است.
- پوشش الکتروفورتیک (e-coat) - یک فیلم شفاف 15-35 میکرومتری با یکنواختی عالی رسوب میکند که اغلب با آنودایز ترکیب میشود.
- پوشش PVDF - یک سیستم فلوروپلیمر 25-40 میکرومتر با قابلیت آب و هوای 20 ساله، مشخص شده برای دیوارهای پرده و نمای ساحلی.
- تصعید دانه چوب - الگوهای چوب را به یک پایه پودری برای پروفیل های تزئینی داخلی منتقل می کند.
آندایزینگ و پوشش پودری هر کدام به طور معمول اضافه می کنند 10-25٪ به هزینه قطعات بسته به ضخامت و رنگ فیلم، با روکشهای آنودایز شده فلزی و روشن در بالای آن محدوده.
برنامه ها و چهار محرک هزینه
تقاضا برای پروفیل های اکسترود شده در پنج بازار عمده متمرکز است:
- ساختمان و ساخت و ساز - حدود 30 درصد حجم جهانی: قاب پنجره ها و درها، دیوارهای پرده، نرده ها.
- حمل و نقل - حدود 25٪: سینی باتری EV، تیرهای سپر، و بدنه واگن ریلی، بیشتر در 6061 و 6005A.
- الکترونیک و مدیریت حرارتی - چراغ های LED و سینک های حرارتی CPU با بهره برداری از رسانایی 200 W/m·K 6063.
- انرژی خورشیدی - قاب ها و ریل های نصب 6063-T5 برای اکثر ماژول های PV.
- اتوماسیون صنعتی - سیستم های قاب بندی T-slot (سری های 4040، 4080، 8080) برای حفاظ های ماشین، نوار نقاله ها و ایستگاه های کاری.
چه چیزی قیمت یک پروفایل را تعیین می کند
- مواد خام - قیمت آلومینیوم LME به اضافه حق بیمه منطقه ای معمولا نشان دهنده است 60-75٪ از کل هزینه قطعات بنابراین قیمت گذاری پروفایل بازارهای فلزی را از نزدیک دنبال می کند.
- پیچیدگی تبدیل - دیوارهای نازک، بخشهای توخالی و تحملهای محکم، هزینههای اکستروژن و پیری را افزایش میدهند، معمولاً 0.5 تا 1.5 دلار در هر کیلوگرم.
- ابزار سازی - یک قالب فولادی H13 یکبار هزینه 800 تا 3000 دلار دارد و معمولاً برای بیش از 100 تن تولید دوام می آورد، بنابراین هزینه قالب برای هر قطعه در حجم ناچیز می شود.
- تکمیل و تعداد سفارش - عملیات سطحی 10 تا 25 درصد اضافه می کند و اکثر کارخانه ها حداقل سفارشات 300-500 کیلوگرم را در هر پروفیل تعیین می کنند.
برای اکثر پروژه ها، مشخصات پیش فرض 6063-T5 با تحمل استاندارد EN 755-9 یا ASTM B221 و روکش آنودایز شده یا پودری است. ; تنها زمانی که بارهای سازه ای نیاز دارند به 6061-T6 تغییر وضعیت دهند و فقط روی سطوحی که واقعاً با اجزای دیگر جفت می شوند هزینه تحمل دقیق را بپردازید. ضخامت دیوار، دایره و تقارن را دقیقاً روی نقشه بدست آورید، و اکستروژن کمترین هزینه را برای هر متر از هر فرآیند شکل دهی فلز به همراه خواهد داشت.
پست قبلی
CNC اکستروژن آلومینیوم: راهنمای فرآیند، هزینه و ماشینکاری
پست بعدی
مقاله بعدی وجود ندارد
آدرس
پلاک 18، پارک صنعتی، روستای یانگهوا، شهر نانشون، ناحیه نانخون، شهر هوژو، استان ژجیانگ، چین
منوی سریع
مشترک شدن در خبرنامه
حق چاپ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 تولید کنندگان اکستروژن های آلومینیومی سفارشی

