

قاب آلومینیومی برای پنل خورشیدی: راهنمای آلیاژ، پایان، تحمل و منبع
یک تامین کننده اکستروژن با یک سوال ساده با شما تماس می گیرد: آیا قاب آلومینیومی پنل خورشیدی شما باید از 6063-T5 یا 6063-T6 استفاده کند؟ این انتخاب نحوه رفتار قاب در طول لمینیت، میزان انحراف آن تحت بار باد و اینکه آیا اتصالات گوشه پس از چرخه حرارتی سفت میمانند را تغییر میدهد. پاسخ کوتاه این است که اکثر ماژول های فتوولتائیک مسکونی و تجاری از آلیاژ آلومینیوم 6063 در حالت T5 یا T6 با ضخامت دیوار بین 1.0 تا 1.8 میلی متر و سطح آنودایز رنگی استفاده می کنند. با این حال، استدلال پشت این انتخاب تعیین می کند که آیا فریم 25 سال در فضای باز زنده می ماند یا تنها پس از چند فصل شروع به شکست می کند.
وقتی یک قاب آلومینیومی برای یک پنل خورشیدی تهیه می کنید، چهار قطعه فلز نمی خرید. شما در حال خرید یک جزء ساختاری هستید که باید ورقه ورقه را در جای خود نگه دارد، رطوبت را تخلیه کند، در برابر خوردگی مقاومت کند و به نصابان محل نصب مطمئنی بدهد. در نظر گرفتن قاب به عنوان یک کالا معمولاً در بدترین زمان به مشکلاتی منجر می شود: زمانی که ماژول قبلاً روی پشت بام نصب شده است و باد شروع به کار در اتصالات گوشه می کند.
چرا قاب آلومینیومی بیشتر از یک قطعه تریم است؟
قاب آلومینیومی اسکلت بیرونی یک ماژول خورشیدی است. لبه ورقه پشتی شیشه ای را می بندد که از ورود رطوبت به ناحیه سلول جلوگیری می کند. همچنین سفتی پیچشی را به ساندویچ نازکی از شیشه، محصورکننده و ورقه پشتی اضافه می کند و خطر ریزترک ها را در حین جابجایی، حمل و نقل و بارگیری برف کاهش می دهد.
- لبه لمینت را در برابر رطوبت، گرد و غبار و گازهای آلاینده آب بندی می کند.
- کانال های نصب گیره ها، ریل ها و گیره های زمین را فراهم می کند.
- مقاومت خمشی را اضافه می کند تا پانل های بزرگ زیر باد و برف صاف بمانند.
- یک منطقه حائل ایجاد می کند که ضربه را در هنگام حمل و نقل و نصب جذب می کند.
آلومینیوم ماده غالب قاب است زیرا حدود یک سوم وزن فولاد است، رفتار خوردگی بهتری نسبت به آهن یا فولاد کربنی دارد و میتواند در بخشهای توخالی پیچیده اکسترود شود که دندههای سفتکننده را با شیارهای نصب ترکیب میکند. لایه اکسید طبیعی آن در حال حاضر سطح پایه ای از محافظت را می دهد. با پوشش صحیح آندی، قاب می تواند چندین دهه در برابر اسپری نمک ساحلی، باران اسیدی و آلودگی صنعتی مقاومت کند.
آلیاژ و مزاج: اساس عملکرد قاب
اکثر قاب های پنل خورشیدی از آلیاژهای آلومینیوم سری 6xxx ساخته می شوند. در این گروه، 6063 رایج ترین است زیرا سطح صاف، سرعت اکستروژن قابل پیش بینی و پاسخ عالی به آنودایز را ارائه می دهد. تعیین درجه حرارت به اندازه آلیاژ اهمیت دارد. مزاج T5 با خنک کردن اکستروژن پس از پرس و سپس پیری مصنوعی آن تولید می شود. T6 از عملیات حرارتی محلول به علاوه پیری مصنوعی استفاده می کند که استحکام بالاتری می دهد اما نیاز به کنترل فرآیند دقیق تری دارد.
| آلیاژ و مزاج | قدرت تسلیم معمولی | استفاده معمولی | مشخصه کلیدی |
|---|---|---|---|
| 6063-T5 | 90 تا 130 مگاپاسکال | قاب های استاندارد برای ماژول های مسکونی و تجاری | اکسترودپذیری خوب و سطح آنودایز صاف |
| 6063-T6 | 180 تا 205 مگاپاسکال | قاب برای مناطق پر باد و برف | استحکام بالاتر پس از عملیات حرارتی کامل |
| 6005-T5 | 180 تا 200 مگاپاسکال | فریم های ماژول با فرمت بزرگ | استحکام بالاتر، اما طراحی پروفیل و جریان قالب نیاز به مراقبت بیشتری دارد |
تنها به نام خلقی اعتماد نکنید. از تامین کننده یک گواهی آسیاب بخواهید که قدرت تسلیم، ازدیاد طول و سختی واقعی را برای هر لات تولید نشان دهد. تغییرات دسته به دسته در عمل پیری، دمای بیلت و سرعت خاموش شدن می تواند باعث شود که دو فریم با حالت یکسان رفتار بسیار متفاوتی در زمینه داشته باشند.
برخی از خریداران آلیاژ 6061 را درخواست می کنند زیرا با استحکام بالای آن آشنا هستند، اما اکسترود کردن 6061 در پروفیل های قاب خورشیدی چند محفظه نازک سخت تر است و با همان ظاهر صاف و یکنواخت آنودایز نمی شود. برای اکثر قاب های فتوولتائیک، 6063-T5 یا T6 انتخاب عملی تر است. اگر می خواهید بدانید که فرآیند اکستروژن چگونه بر رفتار آلیاژ تأثیر می گذارد، قبل از نهایی کردن مشخصات، فرآیند اکستروژن آلومینیوم و راهنمای انتخاب آلیاژ را بخوانید.
درمان سطح: آنودایز کردن پیش فرض است
متداول ترین پرداخت برای قاب های آلومینیومی پانل های خورشیدی، پوشش آندی سولفوریک اسید با ضخامت 10 تا 15 میکرون است. این یک لایه اکسید سخت و شفاف ایجاد می کند که می تواند برنزی تیره یا سیاه رنگ شود تا ماژول در یک سقف مسکونی ترکیب شود. آندایزینگ عایق الکتریکی است، در برابر آسیب اشعه ماوراء بنفش مقاومت می کند و مانند رنگ پوسته نمی شود. همچنین بازرسی از رنگ مرطوب آسان تر است زیرا پوشش بخشی از خود سطح آلومینیوم است.
 پروفیل های اکستروژن آلومینیوم آنودایز شده با گزینه های رنگی متعدد پروفیل های آنودایز آلومینیوم Yindu را با استانداردهای ضخامت از AA10 تا AA25 و رنگ هایی از جمله نقره ای، مشکی، برنزی و شامپاین کاوش کنید. مناسب برای قاب های خورشیدی که نیاز به پوشش های بادوام و مقاوم در برابر اشعه ماوراء بنفش دارند. مشاهده محصول →
برای مکانهایی که به شدت خورنده هستند، مانند تاسیسات ساحلی یا مناطقی با نمک سنگین جاده، برخی از مشخصکنندهها درخواست پوشش آندی ضخیمتر یا پوشش پودری میکنند. پوشش پودری یک لایه پلیمری به ضخامت 60 تا 120 میکرون اعمال می کند و طیف رنگی وسیع تری را ارائه می دهد، اما باید به دقت اطراف سوراخ های نصب و شکاف های تخلیه کنترل شود. اگر پودر نتواند به داخل یک شیار باریک برسد، لبه لخت نقطه شروع خوردگی می شود.
 پروفیل های اکستروژن آلومینیومی پوشش پودری سفارشی آلومینیوم Yindu پروفیل های پودری را در رنگ های RAL، PANTONE یا رنگ های سفارشی با بافت های صاف، شنی یا فلزی ارائه می دهد. ایده آل برای محیط های خورنده که نیاز به پوشش های پلیمری ضخیم تر و محافظ دارند. مشاهده محصول →
پوشش های فلوروپلیمر PVDF گزینه دیگری برای حفظ رنگ شدید و مقاومت شیمیایی هستند، اما هزینه بیشتری را به همراه دارند و به ندرت در یک قاب خورشیدی استاندارد مورد نیاز هستند. هر پایانی را که انتخاب می کنید، ضخامت پوشش واقعی روی نمایه تمام شده را به جای اعتماد به گواهی فرآیند به تنهایی بررسی کنید. از یک ضخامت سنج پوشش در قسمت بیرونی، داخل شکاف شیشه و نزدیک برش های گوشه استفاده کنید. لکههای نازکی اغلب در جایی ظاهر میشوند که گیرههای قفسهای یا نوار پوششی سطح را در حین آندایز کردن میپوشاند.
ابعاد، تحمل ها، و پیوستن
یک قاب خورشیدی یک لوله مستطیلی ساده نیست. پروفیل شامل یک شیار شیشه ای، یک ریل پشتیبان عقب، یک کانال زهکشی و یک سطح خارجی برای بستن است. هر یک از این زون ها دارای تلورانسی هستند که بر کیفیت ماژول نهایی تأثیر می گذارد. اگر شکاف شیشه خیلی کم عمق باشد، لمینت محکم نمینشیند. اگر ریل بیرونی بیش از حد عریض باشد، فشار گیره به طور یکنواخت پخش نمی شود و ممکن است فریم در اثر بالا آمدن باد ترک بخورد.
- عمق و عرض شیار شیشه: کنترل کنید که صندلی های لمینت چقدر خوب بنشینند و چه مقدار درزگیر پس از فشار دادن باقی بماند.
- عرض و صافی ریل بیرونی: تناسب گیره و قوام گشتاور را تعیین کنید.
- زاویه برش میتر و موقعیت سوراخ: باید به اندازه کافی قابل تکرار باشد تا اتصالات گوشه ای ضد آب ایجاد شود.
- سوراخهای زهکشی و گریه: از تجمع آب جلوگیری میکند، اما باید آنها را جدا کرد تا به لبه شیشه بریده نشوند.
برای یک ریل قاب خورشیدی معمولی با عرض بین 35 تا 45 میلیمتر، سازندگان جدی طول پروفیل را در 0.2 میلیمتر مثبت یا منفی و زاویه میتر را در 0.1 درجه مثبت یا منفی نگه میدارند. وقتی قیمت ها را با هم مقایسه می کنید، بپرسید کدام تلورانس ها در خط تولید اندازه گیری می شوند. قیمت اکستروژن بسیار پایین اغلب نرخ ضایعات بالا را در مرحله اره کاری و حفاری گوشه پنهان می کند، که هزینه نهایی ماژول شما را افزایش می دهد.
CNC اره کردن، فرزکاری، سوراخ کاری و ضربه زدن عملیات استاندارد برای ریل های قاب خورشیدی هستند. این مراحل معمولاً قبل از آنودایز کردن یا پوشش پودری انجام می شود تا پوشش از لبه های ماشینکاری شده محافظت کند. یک سلول ماشینکاری یکپارچه از خراشیدگی و آسیب ناشی از جابجایی پروفیل های بلند بین پیمانکاران فرعی جداگانه جلوگیری می کند.
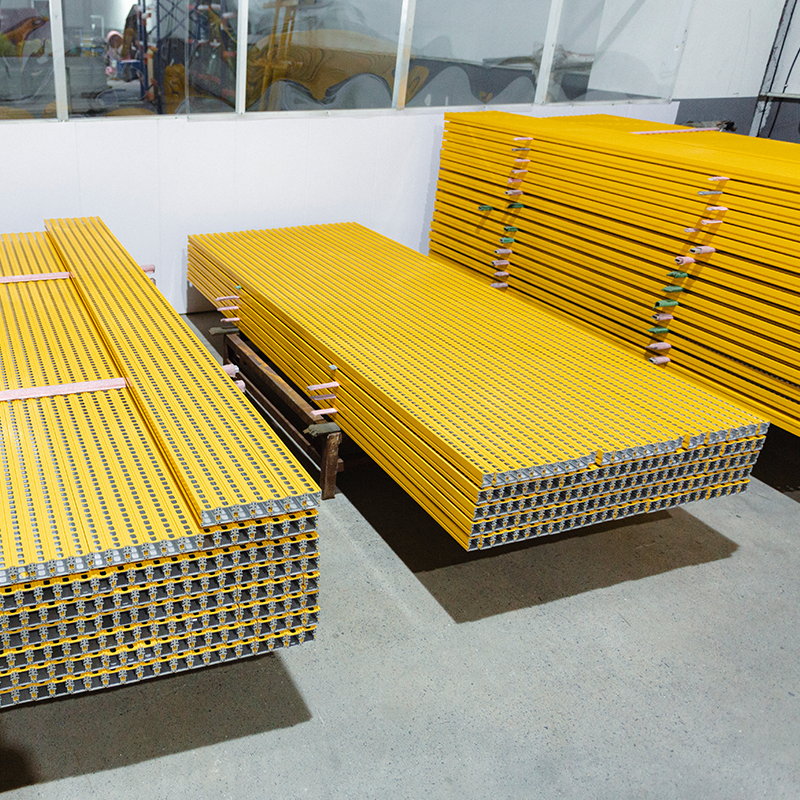 خدمات ماشینکاری CNC برای اکستروژن آلومینیوم آلومینیوم Yindu برش و ماشینکاری CNC دقیق را برای پروفیل های آلومینیومی با عملیات سطح اضافی مانند آنودایز و پوشش پودری ارائه می دهد. برای ساخت ریل های قاب خورشیدی با اتصالات دقیق ضروری است. مشاهده محصول →
اتصالات گوشهای در قابهای خورشیدی معمولاً با کلیدهای گوشهای از جنس استنلس استیل که در محفظههای توخالی قرار میگیرند، مونتاژ میشوند و سپس توسط پیچها یا پیچها فشرده میشوند. ناحیه مفصل همچنین به یک درزگیر بوتیل یا سیلیکونی نیاز دارد که از منفی 40 درجه سانتیگراد تا مثبت 85 درجه سانتیگراد انعطاف پذیر بماند. از تامین کننده قاب یک گزارش تست کشش گوشه بخواهید که نیروی مورد نیاز برای جداسازی یک گوشه تمام شده را نشان دهد، نه فقط یک نقشه بعدی. این آزمایش به شما می گوید که آیا ماشینکاری، جاسازی کلید و کاربرد درزگیر با هم به عنوان یک سیستم کار می کنند یا خیر.
ارزیابی یک سازنده قاب
بسیاری از خریداران در انتخاب تامین کننده قاب آلومینیومی پانل خورشیدی بر اساس یک نمونه و قیمت پایین اشتباه می کنند. این رویکرد خطرات پنهان در قابلیت ردیابی آلیاژ، قوام پوشش و دقت ماشینکاری را نادیده می گیرد. یک تامین کننده قابل اعتماد باید بتواند چهار مورد را قبل از صدور سفارش خرید مستند کند.
- منبع آلیاژ و قابلیت ردیابی: یک گواهی آسیاب برای هر قطعه اکستروژن و یک شماره دسته چاپ شده یا مهر شده روی مشخصات.
- کنترل فرآیند پوشش: سوابق حمام آنودایز، چگالی جریان، کیفیت آب بندی و وزن پوشش در هر متر مربع.
- کیفیت ماشینکاری: یک طرح نمونه برداری با گزارش های ابعادی که طول، زاویه، موقعیت سوراخ و وضعیت تخلیه را نشان می دهد.
- سازگاری مونتاژ: یک نمونه گوشه و یک ماژول تست که تناسب را با ورقه ورقه، درزگیر و گیره های نصب تایید می کند.
یک تامین کننده یکپارچه که اکستروژن، عملیات سطحی و ماشینکاری CNC را انجام می دهد، این فرآیند را ساده می کند زیرا یک کارخانه کل زنجیره تحمل را کنترل می کند. اگر یک مشکل ابعادی ظاهر شود، جایی برای دو پیمانکار فرعی وجود ندارد که به یکدیگر اشاره کنند. همین کارخانه همچنین میتواند در زمانی که نیاز به تغییر طراحی یا تحمل سختتر در پروفایل جدید دارید، سریعتر پاسخ دهد.
هنگام مقایسه تولید کنندگان، از آنها بخواهید که محدوده محصول اکستروژن واقعی آنها را بررسی کنند. شما می خواهید ببینید که آیا ابزار استاندارد آنها قبلاً اشکال قاب مشابهی را پوشش می دهد یا خیر و آیا خطوط پایان آنها می تواند به طور مداوم به رنگ و ضخامت پوشش مورد نیاز دست یابد. یک تامین کننده با تجربه گسترده در کاربردهای مختلف آلومینیوم، به احتمال زیاد درک می کند که چگونه یک تغییر کوچک در عرض شیار یا هندسه گوشه بر عملکرد مکانیکی نهایی تأثیر می گذارد.
قاب آلومینیومی برای پنل خورشیدی یک کالا نیست. آلیاژ، حرارت، پوشش آندی، و تحمل ماشینکاری همگی به یکپارچگی ساختاری و عمر مفید ماژول کمک می کنند. الزامات عملکرد خود را به وضوح تعریف کنید، ضخامت پوشش و گزارش های ابعادی را تأیید کنید، و همیشه قبل از انجام یک سفارش بزرگ، یک اتصال گوشه واقعی را آزمایش کنید. تامین کنندگان با اکستروژن داخلی، تکمیل و ماشینکاری CNC موقعیت بهتری برای ارائه فریم های ثابت، حل سریع مشکلات کیفیت و پشتیبانی از قابلیت اطمینان طولانی مدت مورد انتظار مشتریان شما دارند.
پست قبلی
خواص فیزیکی آلومینیوم و خواص شیمیایی: راهنمای مهندسی عملی
پست بعدی
ساختار آلومینیومی برای نصب خورشیدی: راهنمای عملی مواد و نکات انتخاب
آدرس
پلاک 18، پارک صنعتی، روستای یانگهوا، شهر نانشون، ناحیه نانخون، شهر هوژو، استان ژجیانگ، چین
منوی سریع
مشترک شدن در خبرنامه
حق چاپ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 تولید کنندگان اکستروژن های آلومینیومی سفارشی

