

راهنمای پایان آنودایز شده: انواع فرآیند، ضخامت پوشش و کنترل کیفیت
پرداخت آنودایز لایه ای نیست که روی آلومینیوم اعمال شود. این خود سطح آلومینیوم است که توسط یک فرآیند الکتروشیمیایی به یک فیلم اکسید متراکم تبدیل می شود. این بدان معناست که پوشش نمی تواند مانند رنگ پوست کنده یا پوسته پوسته شود. برای خریداران پروفیل های آلومینیومی، نتیجه عملی سطحی با مقاومت در برابر خوردگی، مقاومت در برابر سایش و ظاهر فلزی یکنواخت است که برای سال ها دوام می آورد.
تصمیم کلیدی در تعیین آلومینیوم آنودایز شده صرفاً این نیست که آیا آنودایز کنید، بلکه این است که کدام نوع آنودایز با مورد استفاده شما مطابقت دارد. یک نمای داخلی تزئینی به پوششی متفاوت از یک هیت سینک با سایش بالا یا یک جزء دریایی نیاز دارد. درک این تفاوت ها قبل از سفارش می تواند شما را از دوباره کاری پرهزینه نجات دهد.
فرآیند آندایز کردن چگونه کار می کند
فرآیند آنودایز کردن از یک سلول الکترولیتی استفاده می کند. بخش آلومینیومی به عنوان آند عمل می کند، در حالی که یک ضد الکترود رسانا به عنوان کاتد عمل می کند. هر دو در یک حمام الکترولیت اسیدی غوطه ور می شوند، معمولاً اسید سولفوریک رقیق برای اکثر کاربردهای تجاری.
هنگامی که جریان مستقیم از سلول عبور می کند، یون های اکسیژن در سطح آلومینیوم آزاد می شوند و با فلز واکنش می دهند و اکسید آلومینیوم را تشکیل می دهند. لایه اکسید هم به سمت داخل و هم به سمت بیرون از سطح اصلی رشد می کند. این الگوی رشد همان چیزی است که آنودایز را با آبکاری یا رنگ آمیزی متفاوت می کند. این پوشش یک فیلم جداگانه نیست، بلکه تبدیلی به خود آلومینیوم است.
ساختار اکسید از یک لایه مانع نازک در پایه و یک لایه متخلخل ضخیم تر در بالای آن تشکیل شده است. لایه متخلخل بسیار مهم است زیرا به سطح اجازه می دهد تا رنگ ها را برای رنگ آمیزی جذب کند. پس از مرحله آندایز کردن، منافذ با استفاده از آب داغ یا استات نیکل برای قفل شدن رنگ و بهبود مقاومت در برابر خوردگی مهر و موم می شوند.
پارامترهای فرآیند به طور مستقیم بر پوشش نهایی تأثیر می گذارد. چگالی جریان، دمای حمام و زمان آنودایز کردن ضخامت و سختی پوشش را تعیین می کند. یک پوشش 10 میکرون نوع II ممکن است 20 تا 30 دقیقه طول بکشد، در حالی که یک پوشش آنودایز سخت 40 تا 50 میکرون میتواند به چندین ساعت زمان پردازش نیاز داشته باشد.
انواع آنودایز فینیش
آنودایز اسید کرومیک (نوع I)
آندایز کردن با اسید کرومیک یک لایه اکسید نازک و متراکم معمولاً به ضخامت 2 تا 5 میکرون تولید می کند. مقاومت در برابر خوردگی عالی را با حداقل تغییر در ابعاد قطعه ارائه می دهد. نوع I اغلب برای اجزای دقیق هوافضا و قطعاتی که نیاز به تلرانس های دقیق دارند استفاده می شود. این پوشش همچنین یک آغازگر عالی برای رنگ آمیزی بعدی تشکیل می دهد.
آندایزینگ اسید سولفوریک (نوع II)
آندایزینگ اسید سولفوریک انتخاب پیش فرض برای اکثر پروفیل های آلومینیومی تجاری است. ضخامت پوششی بین 5 تا 25 میکرون تولید می کند و تعادل خوبی از محافظت در برابر خوردگی، ظاهر و هزینه ایجاد می کند. سطوح نوع II به خوبی رنگها را میپذیرند، که آن را به مسیر مطلوب برای پرداختهای معماری تزئینی تبدیل میکند که در آن رنگ فلزی ثابت مورد نیاز است.
آندایزینگ سخت (نوع III)
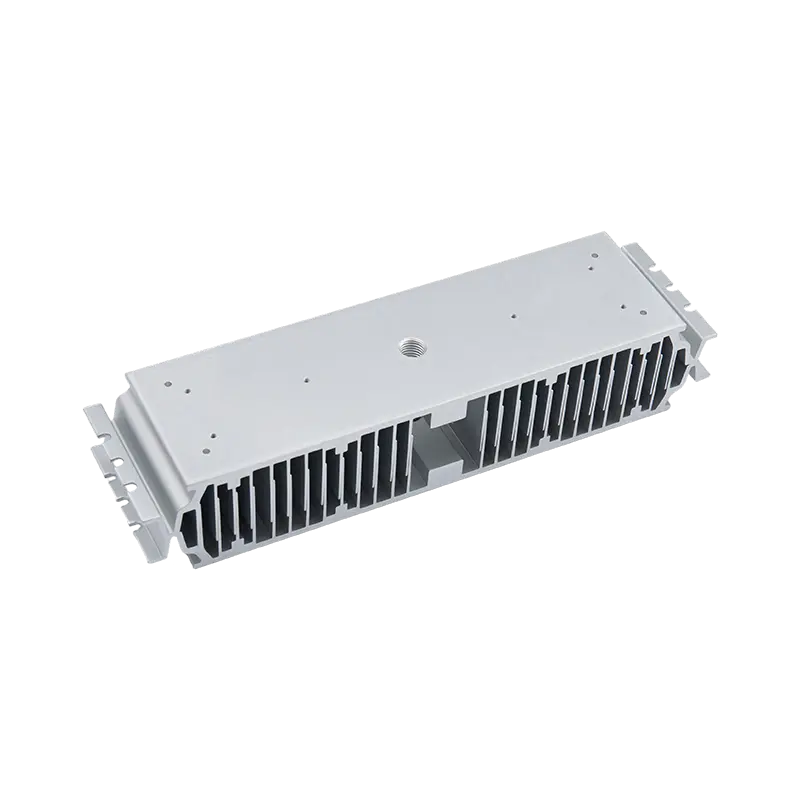
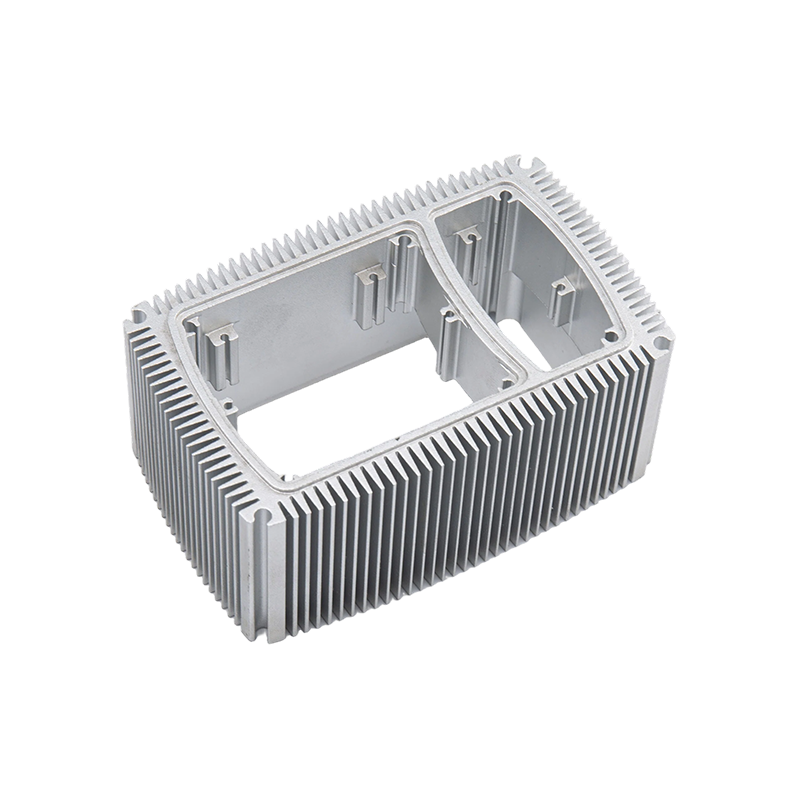
آندایزینگ سخت در دمای حمام پایین تر، معمولاً در اطراف نقطه انجماد، و با چگالی جریان بالاتر انجام می شود. پوشش حاصل 25 تا 50 میکرون ضخامت دارد و سختی سطح آن معمولاً در محدوده 300 تا 500 HV است. برای زمینه، پوشش های استاندارد نوع II معمولا بین 200 تا 300 HV قرار دارند. نوع III برای قطعاتی که با سایش زیاد مواجه هستند، مانند پروفیل های سینک حرارتی، محفظه پمپ و مسیرهای کشویی مشخص شده است.
 آنودایز سخت برای آلیاژهای آلومینیوم: پوشش ضخیم و مقاوم در برابر سایش آندایزینگ سخت یک لایه اکسیدی 25 تا 100 میکرومتری با سختی 300 تا 600 HV ایجاد میکند که برای قطعات با سایش بالا مانند سینکهای حرارتی و مسیرهای کشویی ایدهآل است. این فرآیند برای قطعاتی که نیاز به دوام فراتر از پوششهای استاندارد نوع II دارند، مناسب است. مشاهده محصول →
ضخامت پوشش و مشخصات عملکرد
| تایپ کنید | ضخامت معمولی | سختی سطح | برنامه های کاربردی رایج |
|---|---|---|---|
| تایپ کنید I (Chromic) | 2-5 میکرون | پایین تر، غیر قابل اندازه گیری | هوافضای دقیق، قطعات رزوه ای |
| تایپ کنید II (Sulfuric) | 5-25 میکرون | 200-300 HV | پروفیل های معماری، تزئینی، عمومی |
| تایپ کنید III (Hard) | 25-50 میکرون | 300-500 HV | سینک های حرارتی، پروفیل های آسانسور، سطوح سایش |
آلومینیوم آنودایز شده در مقابل پوشش پودری
آنودایز کردن و پوشش پودری دو روش متداول تکمیلی برای پروفیل های آلومینیومی هستند، اما مشکلات مختلفی را حل می کنند. دانستن تفاوت از اشتباهات پرهزینه در مشخصات جلوگیری می کند.
آنودایز کردن سطح فلز را به اکسید تبدیل می کند. پوشش بخشی از خود آلومینیوم است، بنابراین نمی تواند پوست کنده یا کنده شود. ظاهر فلزی طبیعی خود را حفظ می کند و در برابر محو شدن UV بسیار مقاوم است. محدودیت اصلی یک پوشش نسبتا نازک در مقایسه با پوشش پودری است، به این معنی که مقاومت کمی در برابر ضربه را بهبود می بخشد.
پوشش پودری یک لایه پلیمری به طور معمول با ضخامت 60 تا 120 میکرون اعمال می کند. این یک پالت رنگ گسترده تر را ارائه می دهد و می تواند عیوب سطح را پنهان کند. با این حال، یک سطح پوشش داده شده پودری می تواند در اثر ضربه خرد شود و لایه پلیمری می تواند به مرور زمان در نور شدید خورشید محو شود یا گچ شود.
برای پروفیل های معماری در فضای باز، آنودایز اغلب انتخاب بهتری است زیرا لایه اکسیدی در معرض اشعه ماوراء بنفش پایدار است و از مشکلات چسبندگی پوشش رنج نمی برد. برای قطعاتی که در شرایط سخت کار میشوند و نیاز به یک لایه محافظ ضخیم دارند، پوشش پودری هنوز یک گزینه معتبر است. در عمل، بسیاری از تولید کنندگان هر دو را ارائه می دهند تا بتوانید پایان را با محیط نصب مطابقت دهید.
هنگام سفارش پروفیل های آنودایز شده چه مواردی باید مشخص شود
سفارش پروفیل آلومینیوم آنودایز فقط انتخاب کد رنگ نیست. چندین جزئیات فنی بر نتیجه نهایی تأثیر می گذارد و باید قبل از تولید با تأمین کننده شما تأیید شود.
انتخاب آلیاژ اولین عامل است. آلیاژهای سری 6000، به ویژه 6063 و 6061، استاندارد پروفیل های معماری آنودایز هستند. آنها یک لایه اکسید یکنواخت تولید می کنند و رنگ ها را به طور مداوم می پذیرند. آلیاژهای مس بالاتر مانند 2024 برای آنودایز کردن دشوارتر هستند و تمایل به تولید یک پوشش تیره تر و کمتر یکنواخت دارند.
آماده سازی سطح اهمیت دارد. خطوط اکستروژن و علائم جابجایی میتوانند پس از آندایز کردن قابل مشاهده باشند، مگر اینکه نمایه قبل از حمام آندایزینگ به صورت مکانیکی صیقل داده شود یا سندبلاست شود. اگر به روکش روشن یا مات نیاز است، آن را در مشخصات خود مشخص کنید.
هندسه پروفیل اکستروژن نیز بر نتیجه تأثیر می گذارد. گوشه های داخلی تیز می توانند جریان ناهمواری ایجاد کنند که منجر به تغییرات ضخامت پوشش می شود. طراحی با شعاع فیله مناسب و انتقال صاف، پوشش یکدست تری ایجاد می کند. برای اطلاعات بیشتر در این مورد، مرور کلی ما در مورد فرآیند اکستروژن آلومینیوم و ملاحظات آلیاژ را ببینید.
الزامات رنگ و آب بندی باید به صراحت بیان شود. پرداخت های شفاف یا طبیعی رنگ فلز را نشان می دهند، در حالی که پرداخت های رنگ شده باید با شماره مرجع رنگ مشخص شوند. آب بندی معمولا با آب داغ یا استات نیکل انجام می شود. یک پوشش خوب مهر و موم شده در برابر لکه مقاومت می کند و مقاومت بهتری در برابر خوردگی ایجاد می کند. برای قطعات سخت آنودایز شده، گاهی اوقات آب بندی برای حفظ حداکثر سختی حذف می شود، اما این یک معامله است که باید با تامین کننده صحبت کنید.
در نهایت ضخامت پوشش را مشخص کنید. پروفیل های تزئینی داخلی معمولاً به 8 تا 15 میکرون نیاز دارند. پروفیل های معماری بیرونی باید در 20 تا 25 میکرون مشخص شوند. اجزای سایش سنگین ممکن است به 40 میکرون یا بیشتر نیاز داشته باشند. این ارقام مستقیماً بر هزینه و زمان تحویل تأثیر می گذارد، بنابراین دقیق باشید.
جایی که پایان های آنودایز شده بیشترین ارزش را ارائه می دهند
هنگامی که پروفیل آلومینیومی با ترکیبی از رطوبت، سایش مکانیکی و قرار گرفتن در معرض اشعه ماوراء بنفش مواجه میشود، روکشهای آنودایز بیشترین مزیت را دارند.
در کاربردهای آسانسور، پروفیل های کابین آنودایز شده با استحکام بالا مشخص می شوند، زیرا پوشش در برابر تماس مداوم و تمیز کردن مکرر مقاومت می کند. لایه آنودایز شده از رنگ آمیزی اکسید سفیدی که اغلب بر روی آلومینیوم تصفیه نشده در محیط های مرطوب ظاهر می شود، جلوگیری می کند.
 پروفیل های آلومینیومی آنودایز شده با استحکام بالا برای کابین آسانسور این پروفیل ها از آلیاژ 6063/6061 با مزاج T5 ساخته شده اند، این پروفیل ها استحکام ساختاری و مقاومت در برابر خراش را ارائه می دهند. روکش آنودایز شده از لکه شدن جلوگیری می کند و تعمیر و نگهداری در محیط های مرطوب آسانسور را کاهش می دهد. مشاهده محصول →
برای هیت سینک، آنودایز کردن یک هدف کاربردی دارد. لایه اکسید عایق الکتریکی است که به سینک حرارتی اجازه می دهد تا قطعات الکترونیکی را بدون نوار عایق اضافی لمس کند. در عین حال، یک سطح آنودایز شده گرما را به طور موثرتری نسبت به آلومینیوم خالی منتشر می کند و عملکرد حرارتی کلی را بهبود می بخشد.
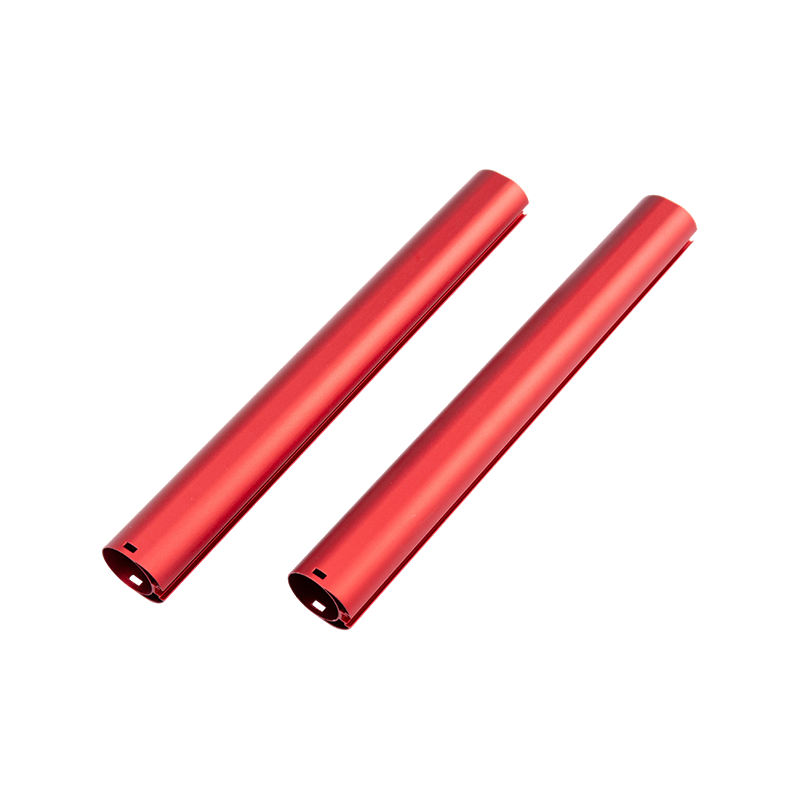
 اکستروژن آلومینیوم آنودایز در رنگ ها و پرداخت های مختلف در رنگ های نقره ای، مشکی، برنزی، شامپاینی و سفارشی با ضخامت های آنودایز از AA10 تا AA25 موجود است. مناسب برای ظروف آشپزخانه و کابین دوش، روکش آن بادوام است و به راحتی تمیز می شود. مشاهده محصول →
پروفیل های ظروف آشپزخانه و کابین دوش از آندایز کردن به روش های مشابه بهره می برند. روکش به راحتی تمیز می شود و پس از قرار گرفتن مکرر در معرض آب، مواد شوینده یا تماس با غذا خوردگی نمی کند. پروفیلهای دوش آنودایز رنگی سال به سال ظاهر ثابتی را حفظ میکنند، زیرا رنگ به جای نشستن در یک لایه سطحی، در لایه اکسیدی قرار میگیرد.
برای ظروف آشپزخانه، سطح آنودایز مات و مقاوم در برابر درجه حرارت بالا خطر چسبیدن غذا را کاهش می دهد و شستشو را آسان می کند. این مزیتهای عملی به این دلیل است که روکشهای آنودایز در محصولاتی که بهداشت و دوام اهمیت دارند استاندارد هستند.
پست قبلی
ساختار آلومینیومی برای نصب خورشیدی: راهنمای عملی مواد و نکات انتخاب
پست بعدی
رنگ های آنودایز آلومینیوم: گزینه ها، محدودیت ها و نحوه تعیین صحیح آنها
آدرس
پلاک 18، پارک صنعتی، روستای یانگهوا، شهر نانشون، ناحیه نانخون، شهر هوژو، استان ژجیانگ، چین
منوی سریع
مشترک شدن در خبرنامه
حق چاپ © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 تولید کنندگان اکستروژن های آلومینیومی سفارشی

